

เชิงนามธรรม
ระบบส่งของเหลวทางอุตสาหกรรมอาศัยส่วนประกอบการเชื่อมต่อโครงสร้างที่ไร้รอยต่อเพื่อรักษาการไหลของตัวกลางที่มีการควบคุม การกักเก็บแรงดัน และความสมบูรณ์ของท่อในระยะยาวตลอดวงจรการผลิตที่ต่อเนื่องอุปกรณ์ท่อทำหน้าที่เป็นฮาร์ดแวร์เชื่อมโยงที่สำคัญซึ่งเชื่อมโยงส่วนของท่อตรง เปลี่ยนทิศทางการไหล แบ่งหรือรวมช่องของเหลว และปรับข้อกำหนดขนาดท่อที่แตกต่างกันภายในวงจรของเหลวไฮดรอลิก เครื่องกล และอุตสาหกรรม บทความที่ครอบคลุมนี้ครอบคลุมถึงตรรกะในการเลือกวัตถุดิบ ขั้นตอนการผลิตเครื่องจักร CNC ที่มีความแม่นยำ สถานการณ์การใช้งานหลายอุตสาหกรรม การจำแนกส่วนประกอบที่เป็นมาตรฐาน กรอบงานการตรวจสอบการควบคุมคุณภาพ การวิเคราะห์ประสิทธิภาพเปรียบเทียบของกระบวนการผลิตที่แตกต่างกัน กิจวัตรการบำรุงรักษาอย่างเป็นระบบ และคำถามที่พบบ่อยทางเทคนิคที่ได้รับการแก้ปัญหาสำหรับวิศวกรออกแบบเครื่องกลและช่างเทคนิคการบำรุงรักษาท่อในโรงงาน ทุกส่วนให้คำแนะนำทางวิศวกรรมที่นำไปปฏิบัติได้เพื่อลดความเสี่ยงในการรั่วไหลของท่อ ลดการสูญเสียความปั่นป่วนในการไหล และขยายวงจรการบริการเต็มรูปแบบของระบบจัดส่งของเหลวแบบรวม โดยไม่ต้องมีคำอธิบายระดับพื้นผิวทั่วไปเกี่ยวกับการทำงานของฮาร์ดแวร์ตัวเชื่อมต่อ
สารบัญ — คลิกแต่ละรายการเพื่อข้ามไปยังส่วนเนื้อหาที่ตรงกัน
- คุณค่าการทำงานหลักของฮาร์ดแวร์การเชื่อมต่อในเครือข่ายไปป์ไลน์อุตสาหกรรม
- มาตรฐานการเลือกวัสดุสำหรับส่วนประกอบการเชื่อมต่อทางอุตสาหกรรมที่มีความทนทานสูง
- ขั้นตอนการผลิตเครื่องจักร CNC ที่มีความแม่นยำสำหรับฮาร์ดแวร์การเชื่อมต่อแบบกำหนดเอง
- ความครอบคลุมการใช้งานทางอุตสาหกรรมอย่างเต็มรูปแบบทั่วทั้งภาคการผลิตเครื่องจักรกล
- การจำแนกส่วนประกอบมาตรฐานและตารางการแบ่งหน้าที่
- กรอบการปฏิบัติตามการตรวจสอบคุณภาพและการรับรองสำหรับฮาร์ดแวร์กลึง
- กฎการบำรุงรักษาการป้องกันไปป์ไลน์ระยะยาวสำหรับฮาร์ดแวร์การเชื่อมต่อ
- คำถามทางเทคนิคทางวิศวกรรมที่พบบ่อยได้รับการแก้ไขแล้ว
คุณค่าการทำงานหลักของฮาร์ดแวร์การเชื่อมต่อในเครือข่ายไปป์ไลน์อุตสาหกรรม
ท่อส่งของเหลวทางอุตสาหกรรมจะลำเลียงตัวกลางของเหลว อากาศอัด น้ำมันไฮดรอลิก และสารเคมีแปรรูปภายใต้ช่วงแรงดันที่แปรผัน ความผันผวนของอุณหภูมิ และสภาวะการไหลแบบวงจรต่อเนื่อง ส่วนของท่อตรงเพียงอย่างเดียวไม่สามารถสร้างวงจรการส่งผ่านการทำงานที่สมบูรณ์ได้ เนื่องจากเค้าโครงการผลิตจำเป็นต้องมีการโค้งงอตามทิศทาง จุดแยกการกระจายสาขา อะแดปเตอร์การเปลี่ยนเส้นผ่านศูนย์กลาง และจุดสิ้นสุดที่ปิดผนึกเพื่อให้ตรงกับเค้าโครงอุปกรณ์และความต้องการในการออกแบบการไหลของกระบวนการ หากไม่มีฮาร์ดแวร์เชื่อมต่อที่มีความแม่นยำตามมาตรฐาน การก่อสร้างท่อจะกระจัดกระจาย มีแนวโน้มที่จะเกิดช่องว่างทางโครงสร้างและการรั่วไหลของของไหลอย่างต่อเนื่อง ซึ่งขัดขวางเสถียรภาพในการผลิตของโรงงาน
ทุกจุดเชื่อมต่อภายในเครือข่ายไปป์ไลน์ทำให้เกิดจุดอ่อนเชิงโครงสร้างที่อาจเกิดขึ้น หากความทนทานต่อการผลิตส่วนประกอบไม่เป็นไปตามเกณฑ์มาตรฐานความแม่นยำทางอุตสาหกรรม การเบี่ยงเบนมิติเล็กน้อยบนพื้นผิวเกลียว ระนาบหน้าแปลนที่ผสมพันธุ์ หรือรูช่องการไหลภายในทำให้เกิดหน้าสัมผัสการซีลที่ไม่สม่ำเสมอ และค่อยๆ เกิดการซึมในระดับไมโครในรอบความผันผวนของแรงดันหลายพันรอบ ชิ้นส่วนเชื่อมต่อด้วยเครื่องจักรที่มีความแม่นยำช่วยขจัดข้อบกพร่องทางโครงสร้างเหล่านี้ด้วยกระบวนการกลึงและกัด CNC ที่มีการควบคุมอย่างเข้มงวด ซึ่งจะล็อคแถบพิกัดความเผื่อมิติไว้ภายในช่วงระดับไมครอน
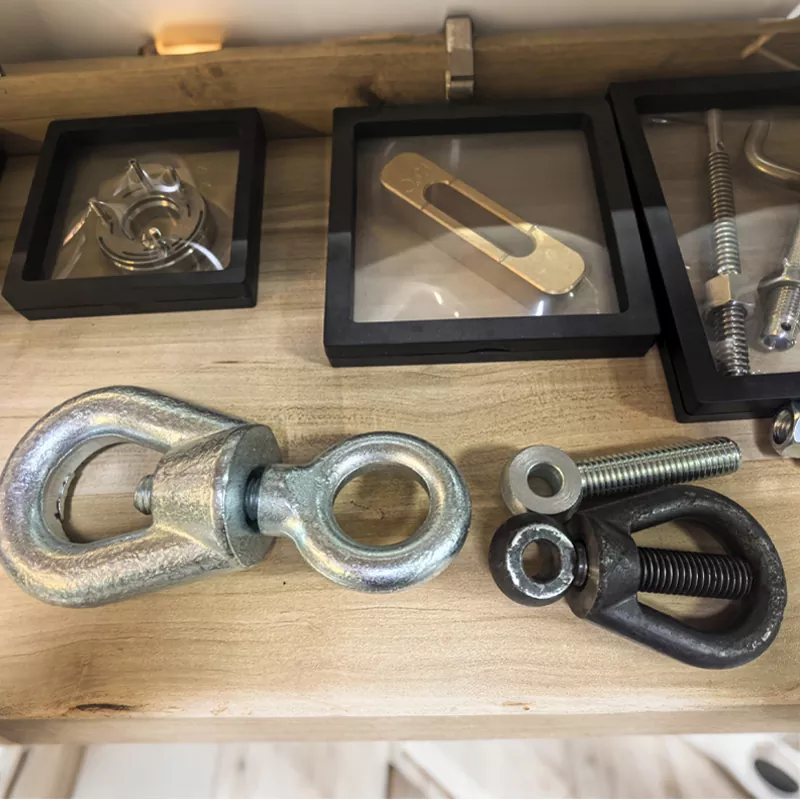
ฟังก์ชั่นการปรับทิศทางการไหล
ฮาร์ดแวร์การเชื่อมต่อแบบงอและแบบงอจะจัดเส้นทางการส่งผ่านของไหลใหม่เพื่อนำทางเฟรมเครื่องจักร กล่องหุ้มอุปกรณ์ และแผงกั้นโครงสร้างของโรงงาน โดยไม่ต้องตัดและทำใหม่การเดินท่อหลักแบบตรง การเปลี่ยนรูด้านในที่ราบรื่นช่วยขจัดขอบภายในที่แหลมคมซึ่งทำให้เกิดความปั่นป่วนในการไหล การสูญเสียแรงดันปานกลาง และการกัดเซาะเฉพาะจุดของผนังด้านในของท่อระหว่างการทำงานต่อเนื่องในระยะยาว
โครงสร้างการกระจายการไหลแบบหลายสาขา
ส่วนประกอบการเชื่อมต่อแบบทีและรูปกากบาทจะแยกกระแสของไหลขาเข้าเดี่ยวออกเป็นช่องทางการจัดส่งอิสระหลายช่องเพื่อป้อนหน่วยอุปกรณ์การผลิตแบบขนานพร้อมกัน ความสมมาตรของช่องสัญญาณภายในที่สม่ำเสมอช่วยรักษาปริมาณการไหลที่สมดุลทั่วพอร์ตทางออกทั้งหมด ป้องกันการกระจายตัวกลางที่ไม่สม่ำเสมอ ซึ่งทำให้ประสิทธิภาพการทำงานของอุปกรณ์ไม่สอดคล้องกันในสายการผลิตหลายสถานี
การเปลี่ยนเส้นผ่านศูนย์กลางและการสิ้นสุดแบบปิดผนึก
ฮาร์ดแวร์การเชื่อมต่อข้อต่อลดและปลั๊กเชื่อมท่อที่มีเส้นผ่านศูนย์กลางระบุไม่ตรงกัน ในขณะที่รุ่นฝาครอบและหน้าแปลนตาบอดให้จุดสิ้นสุดเทอร์มินัลที่ปิดสนิทสำหรับการทดสอบไปป์ไลน์ การปิดซ่อมบำรุง และการแยกวงจรที่ไม่ได้ใช้ พื้นผิวการเปลี่ยนผ่านด้วยเครื่องจักรที่มีความแม่นยำหลีกเลี่ยงการเปลี่ยนแปลงขนาดรูเจาะอย่างกะทันหันซึ่งจะกระตุ้นให้เกิดโพรงของเหลวและการสึกหรอของวัสดุที่เร่งภายในชุดประกอบท่อ
- พื้นผิวเกลียวและหน้าแปลนที่กลึงด้วยเครื่องจักรจะรักษาแรงอัดที่สม่ำเสมอของปะเก็นซีลอีลาสโตเมอร์ เพื่อป้องกันการเจาะของเหลวภายใต้ความผันผวนของแรงดันการทำงานแบบไดนามิก
- รูปทรงช่องภายในที่เรียบลื่นในตัวช่วยลดความต้านทานการไหลเชี่ยว ลดการใช้พลังงานโดยรวมของระบบที่จำเป็นในการหมุนเวียนตัวกลางอุตสาหกรรมที่เป็นของเหลวหรือก๊าซ
- สถาปัตยกรรมส่วนประกอบแบบโมดูลาร์ที่เปลี่ยนได้ช่วยลดความยุ่งยากในการปรับเปลี่ยนเค้าโครงไปป์ไลน์ระหว่างการปรับปรุงสายการผลิตและโครงการอัพเกรดอุปกรณ์
- ช่องว่างวัตถุดิบเสริมโครงสร้างต้านทานความล้าจากแรงสั่นสะเทือนทางกลที่พบได้ทั่วไปภายในโรงงานอุตสาหกรรมที่ทำงานต่อเนื่องตลอด 24 ชั่วโมง
ทีมวิศวกรรมสิ่งอำนวยความสะดวกมักประเมินความสูญเสียในการปฏิบัติงานสะสมที่เกิดจากฮาร์ดแวร์การเชื่อมต่อที่มีความแม่นยำต่ำต่ำเกินไป การรั่วไหลระดับไมโครอย่างต่อเนื่องที่ทางแยกท่อหลายสิบจุดทั่วทั้งบริเวณโรงงานจะช่วยลดความสม่ำเสมอของแรงดันในการทำงานของระบบอย่างต่อเนื่อง บังคับให้อุปกรณ์ปั๊มและคอมเพรสเซอร์ทำงานที่ระดับโหลดที่เพิ่มขึ้นเพื่อชดเชยการสูญเสียปานกลาง การผลิตทางแยกการเชื่อมต่อทั้งหมดที่มีความแม่นยำสม่ำเสมอช่วยขจัดภาระการปฏิบัติงานที่ซ่อนอยู่ ทำให้ความต้องการพลังงานของระบบพื้นฐานมีความเสถียร และกำจัดการหยุดทำงานของการบำรุงรักษาโดยไม่ได้วางแผนซึ่งเกิดจากการรั่วไหลของของเหลวและการกัดกร่อนของส่วนประกอบที่จุดข้อต่อที่ชำรุด
อุปกรณ์ท่อออกแบบทางวิศวกรรมผ่านเครื่องจักร CNC ที่มีความแม่นยำเต็มรูปแบบ มอบความสม่ำเสมอของมิติที่สม่ำเสมอในทุกพื้นผิวการผสมพันธุ์ แก้ปัญหาความไม่เสถียรของโครงสร้างหลักที่เกิดจากฮาร์ดแวร์การเชื่อมต่อทางเลือกที่มีการหล่อที่มีความทนทานต่ำหรือประทับตราซึ่งใช้กันอย่างแพร่หลายในการใช้งานท่อส่งก๊าซที่ไม่ใช่อุตสาหกรรม
มาตรฐานการเลือกวัสดุสำหรับส่วนประกอบการเชื่อมต่อทางอุตสาหกรรมที่มีความทนทานสูง
การเลือกวัตถุดิบเป็นชั้นพื้นฐานที่กำหนดประสิทธิภาพการบริการระยะยาวของฮาร์ดแวร์เชื่อมต่อท่อทั้งหมด เนื่องจากองค์ประกอบของตัวกลางอุตสาหกรรม แถบอุณหภูมิการทำงาน และช่วงแรงดันโหลดที่แตกต่างกัน ทำให้เกิดการกัดกร่อนทางเคมีและความเค้นเชิงกลที่แตกต่างกันบนช่องว่างของส่วนประกอบ โลหะอัลลอยด์ที่ไม่ได้เกรดทั่วไปไม่สามารถทนทานต่อสภาพแวดล้อมการทำงานที่รุนแรงของโรงงานได้ ซึ่งนำไปสู่การออกซิเดชันของพื้นผิวก่อนเวลาอันควร การเสียรูปของเกลียว และการแตกร้าวของโครงสร้างภายในภายใต้แรงกดแบบวนรอบที่ยั่งยืน
การประเมินการเลือกวัสดุเป็นไปตามมิติการประเมินหลักสามมิติ: แรงดึงเชิงกลและกำลังรับแรงอัดเพื่อต้านทานความเสี่ยงที่จะระเบิดจากแรงดันในท่อ ความเฉื่อยของสารเคมีต่อตัวกลางของไหลที่ถูกขนส่งเพื่อป้องกันการกัดกร่อนของพื้นผิวและการปนเปื้อนปานกลาง และความเสถียรของอุณหภูมิเพื่อหลีกเลี่ยงไม่ให้วัสดุอ่อนตัวหรือแตกหักง่ายในระหว่างสภาพการปฏิบัติงานในห้องปฏิบัติการที่รุนแรง
- วัสดุเปล่าที่ทำจากเหล็กกล้าคาร์บอน: ความต้านทานแรงดึงสูงสำหรับวงจรส่งอากาศอัดไฮดรอลิกและแรงดันสูงที่รับภาระหนัก การเคลือบป้องกันสนิมที่พื้นผิวใช้หลังการตัดเฉือนเพื่อต่อต้านการเกิดออกซิเดชันในชั้นบรรยากาศในสภาพแวดล้อมการประชุมเชิงปฏิบัติการในร่มมาตรฐาน
- เกรดโลหะผสมสแตนเลส: ทนทานต่อตัวกลางอุตสาหกรรมที่เป็นกรด ด่าง และน้ำได้ดีเยี่ยม เหมาะสำหรับการแปรรูปอาหาร การผลิตสารเคมี และรูปแบบท่อส่งของเหลวในทะเลที่มีระดับความชื้นโดยรอบสูง
- ช่องอลูมิเนียมอัลลอยด์: น้ำหนักส่วนประกอบโดยรวมต่ำเพื่อลดภาระทางโครงสร้างบนฉากยึดเฟรมเครื่องจักร เหมาะสำหรับระบบกระจายลมสำหรับงานเบาภายในอุปกรณ์ประกอบอัตโนมัติที่มีความแม่นยำ
- สูตรโลหะผสมทองเหลือง: ความเรียบเนียนในการกลึงเกลียวที่ยอดเยี่ยมและความต้านทานการกัดกร่อนตามธรรมชาติต่อน้ำและตัวกลางน้ำมันที่มีความหนืดต่ำ นำไปใช้อย่างกว้างขวางสำหรับทางแยกวงจรควบคุมของไหลที่มีเส้นผ่านศูนย์กลางขนาดเล็กที่มีความแม่นยำ
วัตถุดิบแต่ละชนิดผ่านขั้นตอนการบำบัดชิ้นงานเปล่าก่อนการตัดเฉือนที่ได้มาตรฐาน เพื่อขจัดข้อบกพร่องของวัสดุภายใน เช่น รูในการหล่อ เม็ดโลหะไม่สม่ำเสมอ และชั้นออกไซด์ของพื้นผิวที่จะลดประสิทธิภาพการปิดผนึกส่วนประกอบที่เสร็จแล้ว อุปกรณ์กลึงและกัด CNC ประมวลผลสต็อกแท่งทึบที่ทำให้เป็นเนื้อเดียวกันอย่างสมบูรณ์ แทนที่จะใช้ช่องว่างหล่อที่มีรูพรุน เพื่อให้มั่นใจถึงความแข็งแกร่งทางกลที่สม่ำเสมอในทุกยูนิตฮาร์ดแวร์การเชื่อมต่อที่เสร็จสิ้นแล้ว
กระบวนการตกแต่งพื้นผิวหลังการตัดเฉือนช่วยยืดรอบการบริการที่ใช้งานได้ของส่วนประกอบ การชุบผิวด้วยไฟฟ้า การทู่ และการพ่นทรายจะสร้างสิ่งกีดขวางภายนอกที่ป้องกันการสัมผัสโดยตรงระหว่างวัสดุโลหะฐานกับอนุภาคในอากาศที่มีฤทธิ์กัดกร่อนหรือตัวกลางของเหลวที่ถูกขนส่ง ข้อมูลจำเพาะการตกแต่งพื้นผิวได้รับการปรับแต่งให้ตรงกับพารามิเตอร์ด้านสิ่งแวดล้อมของโรงงานที่รวบรวมระหว่างขั้นตอนการให้คำปรึกษาด้านการออกแบบทางวิศวกรรมท่อเริ่มแรก
ขั้นตอนการผลิตเครื่องจักร CNC ที่มีความแม่นยำสำหรับฮาร์ดแวร์การเชื่อมต่อแบบกำหนดเอง
ฮาร์ดแวร์การเชื่อมต่อทั่วไปที่ผลิตจำนวนมากอาศัยกระบวนการหล่อและการปั๊มขึ้นรูปที่สร้างแถบความทนทานต่อมิติที่กว้างและพื้นผิวช่องการไหลภายในที่หยาบซึ่งไม่เหมาะสมสำหรับระบบการผลิตทางอุตสาหกรรมที่มีความแม่นยำสูง ฮาร์ดแวร์การเชื่อมต่อด้วยเครื่องจักรแบบกำหนดเองใช้การกลึง CNC เต็มรูปแบบและการกัดแบบหลายแกน ซึ่งจะล็อคพิกัดความคลาดเคลื่อนของมิติการผสมพันธุ์ที่สำคัญทั้งหมดภายในช่วงความแม่นยำระดับไมครอน ตรงตามข้อกำหนดข้อกำหนดด้านการเขียนแบบทางวิศวกรรมเครื่องกลที่เข้มงวดสำหรับโครงการโครงร่างท่อที่ซับซ้อน
ลำดับการผลิตที่สมบูรณ์เริ่มต้นด้วยการป้อนข้อมูลการเขียนแบบวิศวกรรมดิจิทัล โดยที่ไฟล์แผนผัง CAD จะกำหนดระยะพิทช์เกลียว เส้นผ่านศูนย์กลางรูด้านใน ความหนาของหน้าแปลน และพารามิเตอร์เส้นโค้งการเปลี่ยนสำหรับส่วนประกอบแต่ละแบบ ระบบควบคุมเครื่องมือกล CNC ตีความข้อมูลมิติดิจิทัลเพื่อดำเนินการรอบการตัดอัตโนมัติเต็มรูปแบบ โดยไม่ต้องมีการปรับเปลี่ยนด้วยตนเอง ซึ่งทำให้เกิดข้อผิดพลาดของมนุษย์ในรูปทรงของชิ้นส่วนที่เสร็จแล้ว
ขั้นตอนการเตรียมสต็อกบาร์ดิบ
สต็อกแท่งโลหะแข็งผ่านการตัดตามความยาวเพื่อให้ตรงกับข้อกำหนดด้านขนาดชิ้นงาน ตามด้วยการลบคมพื้นผิวและการตรวจสอบข้อบกพร่องเพื่อขจัดส่วนที่แตกร้าว ออกซิไดซ์ หรือส่วนที่ไม่สม่ำเสมอ ซึ่งอาจส่งผลต่อความสมบูรณ์ของโครงสร้างของฮาร์ดแวร์ที่เสร็จแล้วในระหว่างรอบการตัดเฉือน ขนาดที่ว่างเปล่าสม่ำเสมอทำให้ภาระของเครื่องมือตัดมีความเสถียรในระหว่างการประมวลผล CNC แบบอัตโนมัติ
การประมวลผลแกนกลึง CNC แบบหลายแกน
อุปกรณ์เครื่องกลึงซีเอ็นซีแนวนอนเสร็จสิ้นการขึ้นรูปเส้นผ่านศูนย์กลางภายนอก การเจาะภายใน และการตัดเกลียวอย่างแม่นยำในวงจรอัตโนมัติที่ต่อเนื่อง การตั้งโปรแกรมเส้นทางเครื่องมือจะรักษาอัตราการป้อนการตัดและความเร็วในการหมุนของแกนหมุนให้สม่ำเสมอ เพื่อกำจัดการเปลี่ยนแปลงความหยาบของพื้นผิวทั่วทั้งเกลียวผสมพันธุ์และพื้นผิวระนาบการซีลซึ่งมีความสำคัญอย่างยิ่งต่อการประกอบข้อต่อท่อที่ปราศจากการรั่ว
หลังการประมวลผลและการตรวจสอบคุณภาพ
ส่วนประกอบที่กลึงแล้วจะดำเนินการผ่านสถานีลบคมอัตโนมัติ การเก็บผิวสำเร็จ และสถานีตรวจสอบขนาดที่มีความแม่นยำ อุปกรณ์ตรวจวัดพิกัดจะตรวจสอบความคลาดเคลื่อนมิติที่สำคัญทั้งหมดโดยเทียบกับเกณฑ์มาตรฐานการเขียนแบบทางวิศวกรรมดั้งเดิม ก่อนการเคลือบพื้นผิวป้องกันการกัดกร่อนและขั้นตอนการบรรจุหีบห่อในล็อตสุดท้าย
การประมวลผลเสริมการกัดแบบหลายแกนช่วยแก้ปัญหาคุณลักษณะโครงสร้างที่ไม่เป็นวงกลมที่ซับซ้อน เช่น อาเรย์รูโบลต์ยึดหน้าแปลน รอยต่อช่องแยกแบบไม่สมมาตร และรูปทรงเรขาคณิตของสล็อตกำหนดตำแหน่งแบบกำหนดเองที่จำเป็นสำหรับการรวมไปป์ไลน์ของอุปกรณ์อุตสาหกรรมเฉพาะทาง ขั้นตอนการทำงานของเครื่องมือกลกลึงและกัดแบบผสมผสานช่วยลดขั้นตอนการจับยึดส่วนประกอบรอง ซึ่งจะทำให้การจัดตำแหน่งมิติเคลื่อนไประหว่างสถานีประมวลผลที่แยกจากกัน เพิ่มความสม่ำเสมอของพิกัดความเผื่อของชิ้นส่วนที่เสร็จแล้วโดยรวมให้แน่นยิ่งขึ้น
ความสามารถในการปรับขนาดการผลิตเป็นชุดจะปรับสมดุลระหว่างคำสั่งซื้อหน่วยเดียวแบบกำหนดเองในปริมาณน้อยและการดำเนินการผลิตส่วนประกอบที่เป็นมาตรฐานในปริมาณมาก ด้วยความสามารถในการตั้งโปรแกรมเส้นทางเครื่องมืออย่างรวดเร็วของอุปกรณ์ CNC ช่วยลดเวลาหยุดทำงานของการเปลี่ยนแปลงสายการผลิตระหว่างชุดข้อกำหนดฮาร์ดแวร์ที่แตกต่างกัน สถาปัตยกรรมการผลิตที่ยืดหยุ่นนี้รองรับความต้องการโครงการวิศวกรรมท่อส่งที่หลากหลายในอุตสาหกรรมการผลิตแนวดิ่งทั้งหมด
อุปกรณ์ท่อผลิตผ่านเวิร์กโฟลว์การตัดเฉือน CNC อัตโนมัติแบบ end-to-end ขจัดข้อจำกัดความไม่สอดคล้องกันของมิติของเทคนิคการผลิตการหล่อแบบเดิม มอบประสิทธิภาพที่แม่นยำที่สามารถทำซ้ำได้สำหรับโครงการก่อสร้างเครือข่ายไปป์ไลน์ของโรงงานขนาดใหญ่
ความครอบคลุมการใช้งานทางอุตสาหกรรมอย่างเต็มรูปแบบทั่วทั้งภาคการผลิตเครื่องจักรกล
โรงงานผลิตเกือบทุกแห่งที่ใช้วงจรท่อส่งของเหลวต้องใช้ฮาร์ดแวร์เชื่อมต่อที่มีความแม่นยำซึ่งปรับให้เหมาะกับแรงดันการปฏิบัติงานเฉพาะส่วน องค์ประกอบปานกลาง และมาตรฐานความสะอาด การผลิตในแนวดิ่งที่แตกต่างกันกำหนดเกณฑ์มาตรฐานประสิทธิภาพเฉพาะสำหรับส่วนประกอบทางแยกท่อซึ่งฮาร์ดแวร์สากลทั่วไปไม่สามารถตอบสนองได้อย่างเต็มที่ โดยต้องใช้เกรดวัตถุดิบที่ปรับแต่ง ความคลาดเคลื่อนของมิติ และการตกแต่งพื้นผิวสำหรับแต่ละสาขาการใช้งาน
การผลิตเครื่องจักรยานยนต์
วงจรฟิกซ์เจอร์จับยึดแบบไฮดรอลิก ท่อของเหลวสำหรับแท่นทดสอบส่วนประกอบของยานพาหนะ และเครือข่ายการกระจายลมของสถานีประกอบอัตโนมัติ ใช้ฮาร์ดแวร์เชื่อมต่อโลหะผสมที่มีความแข็งแรงสูงซึ่งได้รับการรับรองภายใต้มาตรฐานการปฏิบัติตามข้อกำหนด IATF 16949 ค่าความคลาดเคลื่อนของเกลียวที่แม่นยำป้องกันการรั่วไหลของน้ำมันไฮดรอลิกในระหว่างรอบการหนีบส่วนประกอบแรงดันสูง ในขณะที่สูตรเปล่าที่ทนต่อการสั่นสะเทือนจะต้านทานการแตกร้าวเมื่อยล้าจากการสั่นสะเทือนการเคลื่อนที่ของอุปกรณ์หุ่นยนต์อย่างต่อเนื่อง
อุปกรณ์ไฮดรอลิกอุตสาหกรรมทั่วไป
เครื่องฉีดขึ้นรูป เครื่องปั๊มไฮดรอลิกสำหรับปั๊มโลหะ และชุดกระบอกยกวัสดุอาศัยฮาร์ดแวร์เชื่อมต่อที่มีผนังหนาเพื่อบรรจุน้ำมันไฮดรอลิกที่มีความหนืดสูงภายใต้แรงกดสูงสุดในการทำงานอย่างต่อเนื่อง ช่องการไหลภายในที่ราบรื่นช่วยลดแรงดันของเหลวที่ตกคร่อมท่อจ่ายไฮดรอลิกของเครื่องจักรระยะไกล ทำให้ความเร็วในการตอบสนองการเคลื่อนไหวของแอคชูเอเตอร์มีความเสถียร และความสม่ำเสมอของแรงเอาท์พุต
สายการแปรรูปอาหารและยา
ฮาร์ดแวร์เชื่อมต่อที่ทำจากสแตนเลสสตีลพร้อมพื้นผิวรูด้านในขัดเงาเหมือนกระจก ตรงตามข้อกำหนดด้านสุขอนามัยสำหรับท่อส่งของเหลวที่บริโภคได้และท่อส่งสื่อยา รูปทรงช่องภายในที่ไม่มีรูพรุนเรียบลื่นช่วยขจัดโซนการสะสมของสารตกค้างขนาดกลางที่รองรับการเจริญเติบโตของจุลินทรีย์ ช่วยลดความซับซ้อนของวงจรการทำความสะอาด CIP ไปป์ไลน์ปกติโดยไม่ต้องแยกชิ้นส่วนชุดฮาร์ดแวร์หัวต่อ
การใช้งานแนวดิ่งที่สำคัญเพิ่มเติม ได้แก่ วงจรควบคุมไฮดรอลิกของเครื่องจักรในสวน ท่อส่งอากาศอัดสำหรับเบรกรถบรรทุกและรถพ่วง ระบบหมุนเวียนของเหลวในการตัดการผลิตโลหะ อุปกรณ์นิวเมติกอัตโนมัติสำหรับบรรจุภัณฑ์ และโครงสร้างพื้นฐานการส่งผ่านของเหลวในอุตสาหกรรมทางทะเล แต่ละแนวตั้งจะปรับข้อมูลจำเพาะของฮาร์ดแวร์การเชื่อมต่อตามพิกัดแรงดันการทำงานสูงสุด หน้าต่างการทำงานของอุณหภูมิโดยรอบ และความเข้ากันได้ทางเคมีกับสื่อกระบวนการที่ขนส่ง
การติดตั้งท่อร่วมของเหลวหลักของโรงงานในส่วนกลางใช้ส่วนประกอบการเชื่อมต่อผนังหนักที่มีเส้นผ่านศูนย์กลางขนาดใหญ่เพื่อกระจายการจ่ายของเหลวหลักไปยังโซนการผลิตทั้งหมด ในขณะที่รุ่นที่มีความแม่นยำขนาดเล็กกะทัดรัดจะติดตั้งโดยตรงบนตู้ควบคุมเครื่องจักรอัตโนมัติแบบสแตนด์อโลนแต่ละตัวสำหรับการควบคุมวงจรของเหลวเฉพาะที่และงานการกระจาย การกำหนดขนาดส่วนประกอบแบบเป็นชั้นที่ตรงกับมาตรฐานเส้นผ่านศูนย์กลางที่กำหนดของไปป์ไลน์ช่วยลดข้อกำหนดสำหรับฮาร์ดแวร์อะแดปเตอร์การเปลี่ยนแบบกำหนดเองในระหว่างการขยายโครงร่างไปป์ไลน์ของโรงงานและงานปรับปรุง
ความสามารถในการสับเปลี่ยนชิ้นส่วนเครื่องจักร CNC ที่ได้มาตรฐานช่วยลดความยุ่งยากในการจัดการสินค้าคงคลังอะไหล่สำหรับองค์กรการผลิตหลายโรงปฏิบัติงาน ด้วยข้อกำหนดด้านมิติแบบรวมสำหรับตัวแปรฮาร์ดแวร์ที่มีเส้นผ่านศูนย์กลางระบุที่ตรงกัน ช่วยลดจำนวนสต็อกอะไหล่ที่ไม่ซ้ำกันทั้งหมดที่เก็บรักษาไว้ภายในระบบการจัดเก็บคลังสินค้าของโรงงาน
การจำแนกส่วนประกอบมาตรฐานและตารางการแบ่งหน้าที่
ฮาร์ดแวร์การเชื่อมต่อทางอุตสาหกรรมทั้งหมดสามารถจัดหมวดหมู่ตามวัตถุประสงค์การใช้งานหลัก เรขาคณิตเชิงโครงสร้าง และสถานการณ์การใช้งานเค้าโครงไปป์ไลน์ สร้างกรอบการจำแนกประเภทมาตรฐานที่ทำให้การเลือกส่วนประกอบทางวิศวกรรมเครื่องกลง่ายขึ้นในระหว่างขั้นตอนการร่างการออกแบบไปป์ไลน์ ตารางต่อไปนี้จัดระเบียบตระกูลฮาร์ดแวร์หลักควบคู่ไปกับคุณลักษณะการทำงานหลักและสถานการณ์การใช้งานทางอุตสาหกรรมทั่วไป เพื่อปรับปรุงเวิร์กโฟลว์การจับคู่ข้อกำหนดสำหรับวิศวกรออกแบบ
| หมวดฮาร์ดแวร์ | ลักษณะการทำงานหลัก | สถานการณ์การใช้งานทางอุตสาหกรรมเบื้องต้น |
|---|---|---|
| หน่วยเชื่อมต่อข้อศอกและงอ | ปรับทิศทางเส้นทางการส่งผ่านการไหลของของไหลที่ออฟเซ็ตเชิงมุมคงที่ | การกำหนดเส้นทางโครงเครื่อง โครงร่างท่อเจาะผนัง โครงร่างวงจรของเหลวภายในตู้อุปกรณ์ |
| ส่วนประกอบแยกส่วน Tee & Cross Branch | แยกกระแสของเหลวขาเข้าเดี่ยวออกเป็นสองหรือสี่ช่องทางการจัดส่งทางออกอิสระ | ท่อร่วมจ่ายของเหลวของอุปกรณ์หลายสถานีแบบขนาน เครือข่ายการประชุมเชิงปฏิบัติการระบบอัดอากาศแบบกระจาย |
| อะแดปเตอร์ลดและการเปลี่ยนผ่าน | เชื่อมต่อส่วนของท่อที่มีข้อกำหนดขนาดเส้นผ่านศูนย์กลางภายในที่ระบุไม่ตรงกัน | การลดขนาดสาขาท่อร่วมหลัก การเชื่อมต่อไปป์ไลน์หลักขนาดใหญ่กับวงจรควบคุมอุปกรณ์ที่มีความแม่นยำขนาดเล็ก |
| ฮาร์ดแวร์การเชื่อมต่อแบบปิดผนึกหน้าแปลน | ชุดประกอบข้อต่อท่อปิดผนึกเต็มรูปแบบเส้นผ่านศูนย์กลางขนาดใหญ่พร้อมโครงสร้างการปิดผนึกแบบบีบอัดปะเก็น | การก่อสร้างท่อหลักไฮดรอลิกแรงดันสูงสำหรับงานหนัก, สายส่งของเหลวทางไกลสำหรับการประมวลผลทางเคมี |
| ส่วนประกอบการสิ้นสุด Plug & Cap | สร้างจุดสิ้นสุดเทอร์มินัลที่ปิดสนิทสำหรับการทดสอบไปป์ไลน์ การแยกการบำรุงรักษา และการบล็อกวงจรที่ไม่ได้ใช้ | การทดสอบแรงดันไปป์ไลน์ชั่วคราว การแยกวงจรอุปกรณ์อะไหล่ พอร์ตไปป์ไลน์ที่สงวนไว้สำหรับการขยายสิ่งอำนวยความสะดวก |
| ข้อต่อยูเนี่ยน Quick-Assembly | การเชื่อมต่อแบบปิดผนึกที่ถอดออกได้โดยไม่ต้องใช้เครื่องมือสำหรับส่วนท่อที่ต้องการการบำรุงรักษาแบบถอดแยกชิ้นส่วนบ่อยครั้ง | อุปกรณ์อัตโนมัติในการติดฉลากและเติมที่แม่นยำ จุดเชื่อมต่อท่อเก็บตัวอย่างของเหลวในการตรวจสอบเป็นระยะ |
ภายในแต่ละตระกูลย่อยการจำแนกประเภทฮาร์ดแวร์หลัก ตัวแปรมิติรองครอบคลุมข้อกำหนดขนาดเส้นผ่านศูนย์กลางระบุมาตรฐานอุตสาหกรรมทั้งหมด ตั้งแต่วงจรอัตโนมัติที่มีเส้นผ่านศูนย์กลางไมโครขนาดเล็กที่มีความแม่นยำไปจนถึงขนาดท่อร่วมหลักทางอุตสาหกรรมขนาดใหญ่ รูปแบบการเชื่อมต่อเกลียวประกอบด้วย NPT, PT, BSP และมาตรฐานเกลียวเมตริกเพื่อให้ตรงกับข้อกำหนดการก่อสร้างไปป์ไลน์ของโรงงานทั่วโลกในระดับภูมิภาคทั่วทั้งตลาดโรงงานผลิตในอเมริกาเหนือ ยุโรป และเอเชีย
โครงสร้างที่ได้รับการดัดแปลงแบบกำหนดเองสามารถออกแบบได้เพื่อตอบสนองข้อจำกัดของรูปแบบเฉพาะ รวมถึงทางแยกสาขาออฟเซ็ต ช่องโค้งงอแบบคอมโพสิตหลายมุม และหน้าแปลนฐานติดตั้งแบบรวมสำหรับการติดตั้งแบบตายตัวกับเฟรมเครื่องจักรโดยตรง โดยไม่ต้องใช้ฮาร์ดแวร์เสริมขายึดแยกต่างหาก ความยืดหยุ่นในการตัดเฉือน CNC เต็มรูปแบบช่วยให้สามารถผลิตรูปทรงโครงสร้างแบบกำหนดเองที่ไม่ได้มาตรฐาน โดยไม่ต้องขยายเวลาในการผลิตที่ห้ามปราม เมื่อเปรียบเทียบกับขั้นตอนการผลิตแม่พิมพ์หล่อแบบแข็ง
กรอบการปฏิบัติตามการตรวจสอบคุณภาพและการรับรองสำหรับฮาร์ดแวร์กลึง
การเบี่ยงเบนของมิติที่ไม่สามารถควบคุมได้ ความไม่บริสุทธิ์ของวัตถุดิบ และการตกแต่งพื้นผิวที่ไม่สมบูรณ์ ทำให้เกิดความล้มเหลวในการปฏิบัติงานของท่ออย่างต่อเนื่อง ซึ่งกระทบต่อกำหนดการผลิตของโรงงานอย่างต่อเนื่อง ขั้นตอนการตรวจสอบคุณภาพแบบหลายขั้นตอนที่เข้มงวดซึ่งนำไปใช้ตลอดการเตรียมการเปล่า การตัดเฉือน CNC และขั้นตอนการผลิตหลังการประมวลผล จะช่วยขจัดชุดส่วนประกอบที่ไม่เป็นไปตามข้อกำหนดก่อนส่งมอบให้กับลูกค้าวิศวกรรมท่ออุตสาหกรรม มาตรฐานการรับรองระดับสากลที่เป็นมาตรฐานจะตรวจสอบการใช้งานระบบควบคุมคุณภาพการผลิตที่สม่ำเสมอตลอดวงจรการผลิตส่วนประกอบทั้งหมด
การตรวจสอบวัตถุดิบเปล่าที่เข้ามา
สต็อกแท่งโลหะที่เข้ามาทั้งหมดผ่านการทดสอบสเปกโทรสโกปีองค์ประกอบทางเคมีและการตรวจสอบตัวอย่างความต้านทานแรงดึงเชิงกลเพื่อยืนยันการปฏิบัติตามข้อกำหนดเฉพาะของเกรดโลหะผสมที่สั่ง การสแกนพื้นผิวด้วยภาพจะตรวจจับรอยแตกของวัสดุภายใน รูหล่อ และชั้นออกซิเดชัน ซึ่งอาจส่งผลต่อประสิทธิภาพเชิงกลของส่วนประกอบที่เสร็จแล้วในระหว่างรอบการให้บริการของท่อ
การตรวจสอบมิติเครื่องจักร CNC ในกระบวนการ
การสุ่มตัวอย่างด้วยเครื่องวัดพิกัดจะตรวจสอบระยะพิทช์เกลียวที่สำคัญ เส้นผ่านศูนย์กลางรูด้านใน ความหนาของหน้าแปลน และพิกัดความเผื่อความเรียบของระนาบการซีลในช่วงเวลาชุดการผลิตคงที่ การสกัดส่วนประกอบแบบสุ่มจากสายการผลิตที่ใช้งานอยู่จะระบุพารามิเตอร์การตัดของเครื่องมือกลแบบดริฟท์ ก่อนที่จะเกิดความไม่สอดคล้องกันของมิติทั้งแบตช์เต็ม ส่งผลให้ปริมาณส่วนประกอบสำเร็จรูปที่ไม่เป็นไปตามข้อกำหนดลดลง
การทดสอบแรงดันชุดสุดท้ายและประสิทธิภาพการซีล
หน่วยฮาร์ดแวร์สำเร็จรูปแบบสุ่มจะผ่านการทดสอบการระเบิดด้วยแรงดันไฮโดรสแตติกและการตรวจสอบวงจรการกักเก็บแรงดันอย่างต่อเนื่อง เพื่อยืนยันความสมบูรณ์ของโครงสร้างภายใต้โหลดแรงดันใช้งานสูงสุดที่กำหนด ขั้นตอนการทดสอบการรั่วจะตรวจสอบประสิทธิภาพการปิดผนึกเต็มรูปแบบของเกลียวและพื้นผิวหน้าแปลนด้วยวัสดุปะเก็นยางอุตสาหกรรมมาตรฐานภายใต้สภาวะการจำลองแรงดันแบบไดนามิก
- การรับรองระบบการจัดการคุณภาพ ISO 9001 สร้างมาตรฐานการติดตามบันทึกการตรวจสอบการผลิตแบบ end-to-end เพื่อการตรวจสอบย้อนกลับของส่วนประกอบแบบชุดที่สมบูรณ์
- การรับรองอุตสาหกรรมยานยนต์ IATF 16949 กำหนดโปรโตคอลควบคุมความทนทานต่อความแม่นยำที่เพิ่มขึ้นสำหรับการผลิตยานยนต์ ฮาร์ดแวร์วงจรไฮดรอลิกและนิวแมติก
- การปฏิบัติตามข้อกำหนดการจัดการสิ่งแวดล้อม ISO 14001 ควบคุมการจัดการวัสดุเหลือทิ้งและการใช้สารเคมีในการตกแต่งพื้นผิวในระหว่างวงจรการผลิตส่วนประกอบ
- การรับรองความปลอดภัยในการทำงาน ISO 45001 บังคับใช้ระเบียบวิธีด้านความปลอดภัยในการใช้งานเครื่องมือกลที่ได้มาตรฐานและการทดสอบส่วนประกอบภายในโรงงานการผลิต
เอกสารการตรวจสอบย้อนกลับแบทช์ฉบับสมบูรณ์จะมาพร้อมกับการจัดส่งฮาร์ดแวร์ที่จัดส่งทุกครั้ง การบันทึกที่มาของแบทช์วัตถุดิบ การประทับเวลาการเปลี่ยนแปลงการผลิตของเครื่องจักร CNC ผลลัพธ์การสุ่มตัวอย่างการตรวจสอบขนาด และข้อมูลการทดสอบประสิทธิภาพของแรงกดเพื่อการสนับสนุนการตรวจสอบคุณภาพหลังการส่งมอบอย่างเต็มรูปแบบ การปฏิบัติตามข้อกำหนดการรับรองที่ครอบคลุมช่วยลดข้อกำหนดในการตรวจสอบคุณภาพส่วนประกอบของบุคคลที่สามสำหรับทีมวิศวกรรมสิ่งอำนวยความสะดวกของลูกค้าในระหว่างขั้นตอนการว่าจ้างโครงการไปป์ไลน์
Ningbo Dyfab อุตสาหกรรม บจก.รักษาการปฏิบัติตามมาตรฐานการรับรองการผลิตระหว่างประเทศหลักทั้ง 4 มาตรฐานที่อ้างอิงถึงข้างต้น โดยผสานรวมอุปกรณ์ตรวจสอบอัตโนมัติแบบหลายขั้นตอนเข้ากับขั้นตอนการผลิตเครื่องจักร CNC ทุกขั้นตอน เพื่อรักษาความแม่นยำของมิติที่สม่ำเสมอในชุดฮาร์ดแวร์เชื่อมต่อเครื่องจักรแบบกำหนดเองทั้งหมด
กฎการบำรุงรักษาการป้องกันไปป์ไลน์ระยะยาวสำหรับฮาร์ดแวร์การเชื่อมต่อ
แม้แต่ฮาร์ดแวร์เชื่อมต่อที่ใช้เครื่องจักรที่มีความแม่นยำสูงก็ค่อยๆ สะสมการปนเปื้อนบนพื้นผิว การสึกหรอของซีลเกลียว และการกัดกร่อนเล็กน้อยในรอบแรงดันนับพันรอบโดยไม่มีขั้นตอนการบำรุงรักษาเชิงป้องกันตามกำหนดเวลา การสร้างช่วงเวลาการตรวจสอบและการบริการที่เป็นมาตรฐานที่สอดคล้องกับจำนวนชั่วโมงการทำงานของอุปกรณ์อำนวยความสะดวกจะช่วยลดความล้มเหลวของการรั่วไหลของข้อต่อท่อโดยไม่ได้วางแผนไว้ และขยายอายุการใช้งานโดยรวมของส่วนประกอบจุดเชื่อมต่อที่ติดตั้งทั้งหมดภายในเครือข่ายการส่งผ่านของไหล
- 1. กิจวัตรการตรวจสอบภายนอกด้วยภาพรายเดือน: ตรวจสอบพื้นผิวฮาร์ดแวร์ที่เชื่อมต่อทั้งหมดเพื่อดูว่ามีการกัดกร่อนจากการเปลี่ยนสี ของเหลวภายนอกไหลซึม และเกลียวหลวมหรือตัวยึดหน้าแปลนที่กระชับการสูญเสียแรงบิดในทุกจุดแยกท่อทั้งหมด
- 2. รอบการเปลี่ยนส่วนประกอบซีลแบบถอดแยกชิ้นส่วนรายไตรมาส: ถอดข้อต่อยูเนี่ยนและชุดเชื่อมต่อแบบเกลียวที่มีการเข้าถึงบ่อยออกเพื่อแทนที่ปะเก็นอีลาสโตเมอร์ที่เก่าและชั้นเทปปิดผนึก PTFE ที่เสื่อมสภาพเนื่องจากการหมุนเวียนของอุณหภูมิและการสัมผัสสารเคมีปานกลางของของเหลว
- 3. การตรวจสอบการรั่วไหลเต็มรูปแบบของระบบแรงดันรายครึ่งปี: ใช้โซลูชันการทดสอบฟองสบู่กับพื้นผิวผสมพันธุ์ของจุดเชื่อมต่อท่อทุกจุดในระหว่างสภาวะโหลดแรงดันใช้งานแบบเต็มระบบ เพื่อระบุจุดซึมขนาดเล็กที่มองไม่เห็นในระหว่างสถานะปิดโรงงานลดแรงดันคงที่
- 4. การบำรุงรักษาพื้นผิวฮาร์ดแวร์โดยสมบูรณ์ประจำปี: ทำความสะอาดฝุ่นอุตสาหกรรมที่สะสมและสารเคมีตกค้างจากพื้นผิวด้านนอกของส่วนประกอบด้วยผ้าเช็ดทำความสะอาดตัวทำละลายที่เป็นกลาง จากนั้นใช้ชั้นเคลือบพื้นผิวป้องกันการกัดกร่อนเสริมอีกครั้งกับพื้นที่วัสดุฐานเปล่าที่เป็นโลหะที่ไม่ได้ขัดเงา
สิ่งอำนวยความสะดวกที่ทำงานภายในสภาพแวดล้อมทางอุตสาหกรรมที่มีความชื้นสูง ไอสารเคมี หรืออนุภาคหนักในอากาศจะต้องลดระยะเวลาการบำรุงรักษาตามกำหนดการทั้งหมดลงห้าสิบเปอร์เซ็นต์ เพื่อลดอัตราการย่อยสลายพื้นผิวส่วนประกอบที่เร่งขึ้น การกัดกร่อนของพื้นผิวที่ไม่ได้รับการแก้ไขจะค่อยๆ แทรกซึมเข้าไปในระนาบการผสมพันธุ์ของเกลียวและหน้าแปลน ทำให้เกิดความผิดปกติของมิติพื้นผิวถาวรซึ่งไม่สามารถซ่อมแซมได้ด้วยขั้นตอนการเปลี่ยนปะเก็นง่ายๆ และต้องมีการถอดและเปลี่ยนหน่วยฮาร์ดแวร์ที่เชื่อมต่อแบบเต็ม
ในระหว่างขั้นตอนการบำรุงรักษาการถอดแยกชิ้นส่วนท่อ ช่างเทคนิคจะต้องบันทึกรูปแบบการสึกหรอตามมิติที่สังเกตได้ทั้งหมดและตำแหน่งการรั่วไหล เพื่อแจ้งการปรับข้อกำหนดเกรดวัสดุฮาร์ดแวร์การเชื่อมต่อในอนาคตสำหรับส่วนวงจรท่อส่งความเครียดสูงในระหว่างขั้นตอนการอัพเกรดระบบท่อส่งสิ่งอำนวยความสะดวกและขั้นตอนการวางแผนการออกแบบปรับปรุง การรวบรวมข้อมูลบันทึกการบำรุงรักษาระยะยาวช่วยให้ทีมวิศวกรสามารถปรับขนาดฮาร์ดแวร์และการเลือกวัสดุให้เหมาะสมสำหรับสภาพการทำงานด้านสิ่งแวดล้อมของโรงงานเฉพาะไซต์งาน
คำถามทางเทคนิคทางวิศวกรรมที่พบบ่อยได้รับการแก้ไขแล้ว
1. ช่องว่างด้านประสิทธิภาพหลักใดบ้างที่แยกฮาร์ดแวร์การเชื่อมต่อที่กลึงด้วย CNC ออกจากทางเลือกอื่นที่ผลิตแบบหล่อจำนวนมาก
กระบวนการขึ้นรูปหล่อทำให้เกิดโครงสร้างวัสดุภายในที่มีรูพรุน แถบความทนทานต่อมิติที่กว้าง และพื้นผิวช่องการไหลภายในที่ไม่เรียบสม่ำเสมอ ซึ่งสร้างความปั่นป่วนของของไหลที่สูงขึ้น และความเสี่ยงต่อการรั่วไหลในระดับไมโครที่ข้อต่อการผสมพันธุ์ กระบวนการกลึงและกัด CNC แบบหลายแกนใช้ช่องว่างสต็อกแท่งโลหะที่เป็นเนื้อเดียวกัน ล็อคค่าความคลาดเคลื่อนของการซีลและขนาดเกลียวที่สำคัญทั้งหมดไว้ภายในช่วงความแม่นยำระดับไมครอน ขณะเดียวกันก็ให้รูปทรงของรูเจาะด้านในต่อเนื่องที่ราบรื่น ซึ่งลดความต้านทานการไหลของของไหลและโอกาสการรั่วไหลของข้อต่อตลอดรอบโหลดแรงดันการทำงานเต็มรูปแบบ
2. จะเลือกเกรดโลหะผสมวัตถุดิบที่เหมาะสมสำหรับสื่อส่งผ่านของไหลอุตสาหกรรมเฉพาะได้อย่างไร?
การเลือกเกรดวัสดุต้องใช้พารามิเตอร์การปฏิบัติงานหลักสามตัวที่อ้างอิงโยง ได้แก่ แรงดันใช้งานท่อที่ยั่งยืนสูงสุด ค่า pH ทางเคมี และองค์ประกอบของตัวทำละลายของตัวกลางของเหลวที่ขนส่ง และช่วงอุณหภูมิแวดล้อมเฉลี่ยภายในโรงงานของโรงงานผลิต เกรดโลหะผสมสแตนเลสให้ความเฉื่อยที่เหนือกว่ากับของเหลวในกระบวนการที่เป็นกรดและด่าง เหล็กกล้าคาร์บอนรองรับวงจรโหลดแรงดันสูงขั้นสุด ทองเหลืองเหมาะกับสายควบคุมนิวแมติกของน้ำและน้ำมันแรงดันต่ำ และอลูมิเนียมอัลลอยด์น้ำหนักเบาเหมาะกับเครือข่ายการกระจายลมอัตโนมัติที่รับภาระโหลดต่ำ
3. สามารถผลิตฮาร์ดแวร์การเชื่อมต่อทางเรขาคณิตที่ไม่ได้มาตรฐานแบบกำหนดเองผ่านเวิร์กโฟลว์การตัดเฉือน CNC ได้หรือไม่
อุปกรณ์เครื่องจักรกลซีเอ็นซีหลายแกนเต็มรูปแบบรองรับการปรับแต่งคุณสมบัติทางเรขาคณิตของโครงสร้างทั้งหมดได้อย่างสมบูรณ์ รวมถึงช่องออฟเซ็ตสาขา เส้นทางการไหลโค้งงอคอมโพสิตหลายมุม ฐานหน้าแปลนติดตั้งในตัว และรูปแบบการกระจายรูโบลต์แบบอสมมาตร ไฟล์เขียนแบบวิศวกรรม CAD แบบดิจิทัลจะถูกนำเข้าโดยตรงไปยังระบบควบคุมเครื่องมือกลเพื่อสร้างเส้นทางเครื่องมือตัดแบบกำหนดเอง โดยไม่ต้องสร้างแม่พิมพ์หล่อแบบถาวรที่มีค่าใช้จ่ายสูง รองรับทั้งชุดต้นแบบหน่วยเดียวในปริมาณน้อยและการดำเนินการผลิตจำนวนมากในข้อกำหนดฮาร์ดแวร์การเชื่อมต่อที่ไม่ได้มาตรฐาน
4. มาตรฐานการรับรองมาตรฐานใดที่ตรวจสอบคุณภาพการผลิตฮาร์ดแวร์การเชื่อมต่อทางอุตสาหกรรมที่สอดคล้องกัน
กรอบการปฏิบัติตามข้อกำหนดหลักระหว่างประเทศสี่กรอบกำหนดมาตรฐานการควบคุมคุณภาพการผลิตสากลสำหรับฮาร์ดแวร์อุตสาหกรรมกลึง: ISO 9001 ควบคุมการตรวจสอบย้อนกลับของระบบการจัดการคุณภาพการผลิตโดยรวม, IATF 16949 บังคับใช้กฎเกณฑ์ความคลาดเคลื่อนความแม่นยำที่เพิ่มขึ้นสำหรับส่วนประกอบวงจรของไหลในภาคยานยนต์, ISO 14001 ควบคุมการประมวลผลวัตถุดิบที่สอดคล้องกับสิ่งแวดล้อมและเวิร์กโฟลว์การตกแต่งพื้นผิว และ ISO 45001 กำหนดโปรโตคอลความปลอดภัยในการทำงานเชิงปฏิบัติที่เป็นมาตรฐานสำหรับการตัดเฉือน CNC และการดำเนินการทดสอบแรงดันส่วนประกอบ
5. ขั้นตอนการบำรุงรักษาใดบ้างที่จะช่วยลดการรั่วไหลระดับไมโครที่บริเวณทางแยกการเชื่อมต่อท่อแบบเกลียว?
ลดแรงดันวงจรไปป์ไลน์เป้าหมายให้หมดก่อนที่จะแยกชิ้นส่วน ถอดเทป PTFE ที่ตกค้างและปะเก็นซีลอีลาสโตเมอร์ที่เสื่อมสภาพออกจากพื้นผิวเกลียวผสมพันธุ์ เช็ดยอดและหุบเขาของเกลียวให้สะอาดจากของเหลวที่สะสมและอนุภาคการกัดกร่อนของพื้นผิวด้วยผ้าตัวทำละลายที่เป็นกลาง ใช้เทปปิดผนึก PTFE ที่มีความสม่ำเสมอหลายชั้นตามกฎทิศทางการพันที่ได้มาตรฐาน และขันข้อต่อแบบเกลียวให้แน่นอีกครั้งเพื่อรับค่าแรงบิดที่สอบเทียบแล้วซึ่งระบุในเอกสารข้อมูลทางวิศวกรรมฮาร์ดแวร์เพื่อสร้างระนาบสัมผัสการปิดผนึกที่บีบอัดเท่ากันโดยปราศจากช่องว่างที่ไม่สม่ำเสมอ การก่อตัว
6. เหตุใดการตกแต่งพื้นผิวรูด้านในที่เรียบจึงช่วยลดภาระการปฏิบัติงานของระบบท่อในระยะยาว
พื้นผิวช่องด้านในที่ขรุขระไม่เรียบทำให้เกิดโซนปั่นป่วนการไหลของของไหลเฉพาะที่ ซึ่งเพิ่มแรงดันวงจรโดยรวมลดลง บังคับให้อุปกรณ์ปั๊มและการบีบอัดทำงานที่ระดับการดึงพลังงานที่สูงขึ้น เพื่อรักษาความดันในการส่งมอบท่อเป้าหมาย รูปทรงเรขาคณิตของรูเจาะภายในที่ต่อเนื่องและราบรื่นด้วยเครื่องจักรที่มีความแม่นยำช่วยลดจุดกำเนิดความปั่นป่วน ทำให้ความเร็วการไหลของของไหลคงที่ และลดการใช้พลังงานพื้นฐานที่จำเป็นในการหมุนเวียนตัวกลางของเหลวหรือก๊าซผ่านโครงร่างเครือข่ายท่อส่งอุตสาหกรรมที่สมบูรณ์ผ่านวงจรการผลิตต่อเนื่องที่ขยายออกไป
สำหรับการให้คำปรึกษาด้านมิติฮาร์ดแวร์การเชื่อมต่อกลึง CNC แบบกำหนดเอง คำแนะนำการจับคู่เกรดวัสดุ และการสนับสนุนข้อกำหนดเค้าโครงไปป์ไลน์ที่ปรับให้เหมาะกับข้อกำหนดโครงการส่งของเหลวทางอุตสาหกรรมที่มีเอกลักษณ์ติดต่อเราเพื่อส่งไฟล์แบบวิศวกรรมฉบับเต็มและข้อมูลพารามิเตอร์สภาพแวดล้อมการปฏิบัติงานของสถานที่สำหรับการตรวจสอบข้อกำหนดทางเทคนิคที่เป็นเป้าหมาย
ติดต่อเราเพื่อรับการสนับสนุนด้านวิศวกรรม
